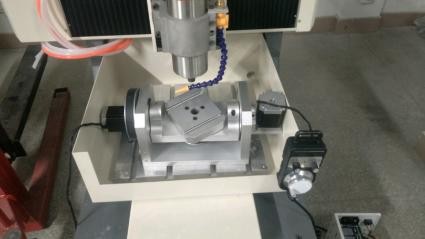
Fünfachsige Werkzeugmaschinen können in fünfachsige Gestänge-Werkzeugmaschinen und fünfachsige Positionierungsmaschinen unterteilt werden, je nachdem, ob sie die Gestängedrehung unterstützen. Der Unterschied zwischen beiden besteht darin, dass letzterer nur die Anforderungen von 3 plus 2 erfüllen kann, während ersterer sowohl verknüpfte als auch nicht verknüpfte Bearbeitungsaufgaben ausführen kann. Die Ausrichtung der Werkzeugachse bzw. des Werkstücks ist fest vorgegeben und ändert sich während des Bearbeitungsprozesses nicht.
Mehrachsige Bearbeitung bedeutet, dass im Gegensatz zur Festachsenbearbeitung mindestens eine rotierende Achse an der Bewegung während des Bearbeitungsprozesses beteiligt ist. Es ist jedoch zu beachten, dass die Beteiligung der rotierenden Achse an der Bewegung nicht unbedingt bedeutet, dass die rotierende Achse mit der translatorischen Achse verknüpft ist. In vielen Fällen dient die Drehachse als Positionierungsrolle. Bei dieser Art der Bearbeitung handelt es sich um die oben erwähnte 3-plus-2-Bearbeitung, die hauptsächlich auf die meisten mechanischen Teile wie Getriebegehäuse, Motorgehäuse usw. von Kraftfahrzeugen abzielt.
Bei einem dreiachsigen Fräsprogramm werden die beiden rotierenden Achsen der fünfachsigen Werkzeugmaschine genutzt, um das Schneidwerkzeug in einer geneigten Position zu fixieren. Daraus ergibt sich der Name 3 plus 2 Bearbeitungstechnik, die auch positionierende Fünf-Achs-Werkzeugmaschinen genannt wird. Die vierte und fünfte Achse werden verwendet, um die Richtung des Werkzeugs an einer festen Position zu bestimmen, anstatt während des Bearbeitungsprozesses ein kontinuierliches 3-plus-2-Positionierungsprinzip anzuwenden. Vereinfacht ausgedrückt wird die Realisierung der Drei-Achsen-Funktion in einem bestimmten Winkel, also die Positionierung, zur Bearbeitung genutzt. Kurz gesagt, nachdem sich die Werkzeugmaschine um einen bestimmten Winkel gedreht hat, führt sie die Bearbeitung immer noch auf die gleiche Weise durch wie eine normale dreiachsige Werkzeugmaschine.